Tehnologie și soluții

01-03 VETEK | Metrici cheie pentru uniformitatea grosimii stratului de acoperire CVD SiC și controlul particulelor

Industrie

Fabricarea semiconductorilor (acceptarea calității componentelor din zona fierbinte epitaxie/gravare)

Proces

GaN MOCVD,epitaxie SiC, acceptarea de intrare și pe instrument a pieselor aferente zonei fierbinți

Soluţie

Cadru de acceptare cuantificabil pentru uniformitatea grosimii, particule, puritate și starea suprafeței

Servicii

Rapoarte GDMS/ICP-OES, date despre grosime și uniformitate, verificare a probelor, suport pentru analiza defecțiunilor

Rezultate

• Țintă tipică de uniformitate a grosimii: în interval de ±5%

• Referință pentru controlul particulelor: ≤0,1/cm² ordin (dependent de proces)

• Puritatea acoperirii poate fi sub 5 ppm; unele loturi ajung la 99,99995%

• Valori primite și articole de raport care pot fi verificate la livrare

După ce materialul este selectat, ceea ce decide adesea performanța sculei sunt valorile cuantificabile, cum ar fi uniformitatea grosimii, nivelul particulelor și puritatea. Acest articol organizează dimensiunile cheie ale calității acoperirii CVD SiC în acceptare și utilizare, ajutând la trecerea de la „potrivirile specificațiilor” la „raportul poate fi verificat și riscul poate fi anticipat.

1.De ce uniformitatea grosimii afectează direct câmpul termic și performanța filmului?

Concluzie de bază:Grosimea neuniformă a acoperirii modifică rezistența termică locală și starea suprafeței, care, la rândul său, afectează uniformitatea temperaturii și distribuția grosimii peliculei epitaxiale. O țintă tipică de inginerie este controlul uniformității grosimii cu ±5%, cu punctele de măsurare plasate în zonele critice ale piesei - nu doar privind valoarea medie.

Pentru piesele din zona fierbinte, cum ar fi susceptorii și inelele de preîncălzire, acoperirea este atât o barieră chimică, cât și o parte din calea termică. Sub aceeași grosime nominală, deviații mari între margine și centru, sau între caneluri și zone plane, pot amplifica variația de uniformitate la marginea ferestrei de proces.

Articole legate de grosime de urmărit

• Grosimea nominală și intervalul de toleranță (potrivit procesului și structurii piesei)

• Uniformitate în mai multe puncte (se recomandă acoperirea centrului, marginii și zonelor de tranziție structurală)

• Dacă diferențele dintre fețele critice și necritice se află într-un interval acceptabil

2.Ce metrici cuantificabile sunt necesare pentru controlul particulelor?

Concluzie de bază:Controlul particulelor nu se poate opri la „particule scăzute”. Ar trebui să aterizeze pe suprafață curățenia, densitatea și riscul de pulbere în timpul utilizării. Practica de inginerie folosește adesea particule pe unitate de suprafață, rugozitatea suprafeței și integritatea stratului de acoperire ca elemente de verificare la intrare și înainte de utilizare pe sculă. Un nivel de particule țintă poate face referire la ordinul ≤0,1/cm² și poate fi strâns sau relaxat în fiecare proces de plantă.

Epitaxia și gravarea sunt sensibile la particule. Dacă stratul de acoperire este poros, micro-crăpat sau local prea gros/subțire, este mai probabil să devină o sursă de particule după o anumită utilizare. Clarificarea stării suprafeței la acceptarea primită este mai eficientă decât atribuirea vinei după ce apar probleme.

Puncte de verificare pentru particule și suprafață

• Aspect: culoare uniformă, fără găuri evidente, vezicule sau delaminare

• Dacă rugozitatea suprafeței (Ra) se află în intervalul convenit

• Dacă sunt furnizate declarații privind particulele sau curățenia (conform metodelor de testare convenite de comun acord)

3.Cum se verifică puritatea, grosimea și starea suprafeței la inspecția de intrare?

Concluzie de bază:Se recomandă tratarea rapoartelor de puritate GDMS/ICP-OES, a datelor despre grosime și uniformitate, aspect și dimensiuni critice ca un pachet standard de intrare. Puritatea acoperirii poate fi sub 5 ppm; unele loturi ajung la 99,99995%. Rapoartele ar trebui să fie mapate la anumite loturi și piese pentru trasabilitate.

O listă de acceptare executabilă este mai utilă decât un verbal „îndeplinește specificațiile”. Următoarele articole pot fi tăiate conform cerințelor plantei și înscrise în documentele de achiziție și IQC.

Lista de verificare a primite recomandate

Element de verificare

Descriere

Cartografiere lot și raport

Numărul raportului se potrivește cu lotul fizic; trasabil

Puritate (GDMS/ICP-OES)

Impurități critice în limitele convenite; puritatea acoperirii poate fi sub 5 ppm

Grosimea si uniformitatea

Grosimea nominală îndeplinită; țintă de uniformitate tipică în ±5%

Aspect și suprafață

Culoare uniformă, fără defecte vizibile; Ra în intervalul convenit

Dimensiuni critice

Potriviți desenul sau toleranțele de rezervă OEM pentru a asigura potrivirea sculei

Înainte de utilizarea pe sculă, se recomandă în continuare verificarea eșantionului a uniformității temperaturii și a performanței particulelor. Un raport de trecere nu garantează o performanță optimă în fereastra procesului, dar poate reduce foarte mult șansa de a elibera un lot defect la unealtă.

4.Recomandări practice pentru inginerii în alinierea calității

Concluzie de bază:Scrieți uniformitatea grosimii, particulele/suprafața și puritatea în clauze de acceptare executabile și solicitați rapoarte pentru a mapa unu-la-unu cu loturi. Când apar anomalii, mai întâi comparați alte instrumente de pe același lot și procesați modificările, apoi decideți dacă să actualizați soluția de material.

Secvență recomandată:

1. În specificația de achiziție, definiți toleranța de grosime, ținta de uniformitate, metoda și limitele de puritate și cerințele de aspect.

2. La intrare, verificați raportul față de lotul fizic; eșantionează dimensiuni și aspect critic.

3. După un nou lot sau schimbarea procesului, rulați un lot mic pe unealta pentru a verifica particulele și uniformitatea.

4. Când durata de viață sau particulele sunt anormale, investigați datele de acoperire și condițiile cuptorului/procesului în paralel; evitați atribuirea cu o singură cauză.

5.Studiu de caz: un decalaj de acceptare unde grosimea medie a trecut, dar marginea a eșuat

Concluzie de bază:Raportarea doar a grosimii medii nu este suficientă. Subțierea sau îngroșarea locală la marginea și zonele de tranziție structurală crește direct riscul de particule și câmp termic. Acceptarea trebuie să specifice uniformitatea în mai multe puncte și locațiile de măsurare - nu numai dacă media discului se încadrează în toleranța nominală.

Notă de inginerie:

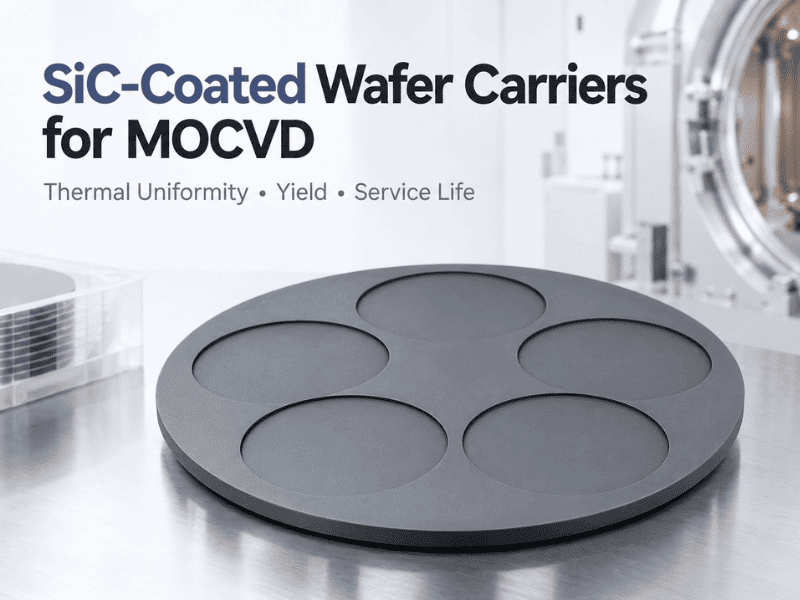
După oepitaxie SiClinia a introdus o nouă specificațieAcoperit cu CVD SiCsusceptor, IQC a verificat raportul furnizorului: grosimea nominală și grosimea medie a discului se încadrau ambele în toleranța convenită, puritatea GDMS a trecut, iar aspectul nu a arătat nicio anomalie evidentă, astfel încât lotul a fost eliberat instrumentului. După aproximativ douăzeci de rulări, unele tăvi au arătat în mod repetat particule în creștere și subțierea locală a peliculei în regiunea corespunzătoare marginii plăcilor, în timp ce alte tăvi din același lot au funcționat normal. Distribuția gazului de proces a fost suspectată la început, dar când aceeași cameră a fost comutată înapoi la tăvile cu specificații vechi, problema marginilor a dispărut în mod clar, indicând noul lot în sine. Măsurarea grosimii în mai multe puncte a pieselor defectuoase comparativ cu piesele normale din același lot a arătat: media discului a fost într-adevăr conform specificațiilor, dar punctele de aproape marginea inelului exterior erau în mod sistematic subțiri cu aproximativ 8%–12%, deja peste ținta internă de uniformitate a fabricii de ±5%; zonele subțiri se suprapuneau foarte mult pe zonele cu particule mari. Cauza rădăcină a fost urmărită de rata de depunere în caneluri și inelul exterior care nu a fost complet calibrat pentru acea structură; raportul de ieșire a furnizat doar media, fără distribuția convenită în mai multe puncte. Linia a scris apoi „centru + margine + tranziție canelura” uniformitate în mai multe puncte în verificările obligatorii primite și rapoartele necesare pentru a include o hartă a punctelor de măsurare. După ce furnizorul a ajustat fereastra de procesare a inelului exterior pe loturile ulterioare, particulele de margine și variația grosimii peliculei au revenit la niveluri istorice. Acest caz arată: medie în specificații nu înseamnă uniformitate în specificații. Pentru susceptorii sensibili termic, acceptarea fără grosimea în mai multe puncte și datele de locație poate lăsa defectele locale să intre pe linie. Scrierea aspectului punctului de măsurare și a unei ținte de uniformitate, cum ar fi ±5% în specificație, este mai eficientă decât a argumenta ulterior dacă „raportul a fost acceptabil”.

6.FAQ

1. Este ±5% uniformitatea grosimii un standard obligatoriu?

Este un obiectiv comun de inginerie, nu un standard legal unic. O gamă mai restrânsă sau puțin mai largă poate fi convenită cu furnizorul pe baza structurii piesei și a sensibilității procesului. Ceea ce contează este acoperirea punctului de măsurare și trasabilitatea raportului.

2. Se aplică ≤0,1/cm² tuturor proceselor?

Este un ordin de mărime de referință. Criteriile finale ar trebui să urmeze cerințele camerei, procesului și randamentului instalației, cu metoda de testare și regulile de judecată înscrise în specificație.

3. Este suficient doar un raport de puritate?

Nu. Cel puțin, puritatea, grosimea/uniformitatea și aspectul (plus valorile de suprafață convenite) ar trebui să fie disponibile împreună; potrivirea dimensională afectează și utilizarea pe instrument.

4. Ce se întâmplă dacă raportul trece, dar particulele de pe sculă sunt încă mari?

Mai întâi comparați alte instrumente de pe același lot, modificările recente ale procesului/întreținerea și starea curățării, apoi evaluați dacă soluția de acoperire sau fereastra procesului necesită ajustare. Verificați încrucișați cu paginile cluster-ului de selecție-decizie și compatibilitate cu echipamente, dacă este necesar.

5. Ce suport legat de calitate poate oferi VeTek?

Pot fi furnizate rapoarte de analiză GDMS/ICP-OES și similare, date despre grosime și uniformitate, verificarea probelor și comunicarea tehnică privind anomaliile (inclusiv în limba engleză).

7.Rezumat și pașii următori

După ce materialul potrivit este ales, uniformitatea grosimii, controlul particulelor și puritatea decid dacă un anumit lot poate intra stabil în fereastra procesului. Scrierea acestor trei în clauze de acceptare verificabile și insistarea că rapoartele se adaugă la loturi este modalitatea cea mai directă de a reduce riscul la instrument.

Dacă aveți nevoie de valori de acceptare pentru o anumită parte sau de ajutor pentru interpretarea rapoartelor, sunteți binevenit să contactați echipa tehnică VeTek. Dr. Xiao și echipa de ingineri vă pot ajuta cu alinierea specificațiilor, verificarea probelor și analiza anomaliilor.

Pentru logica de selecție, consultați:VETEK | Cum se selectează Acoperirea SiC, Acoperirea TaC sau SiC solid în funcție de condițiile de proces; pentru cadrul complet, consultați pagina pilonuluiLimitele de performanță ale CVD SiC, TaC și Solid SiC în procesele de epitaxie și gravare.


Principalele referințe și surse de date

1. Inginerie internă VeTek Semiconductor și practică de acceptare a clienților.

2. Descrieri metrice privind puritatea, uniformitatea grosimii și controlul particulelor în Manualul de inginerie de selecție a consumabilelor de acoperire CVD pentru echipamente de epitaxie și gravare cu semiconductor.

3. Produsul și materialele tehnice ale site-ului oficial VeTek: https://www.veteksemicon.com/silicon-carbide-coating

Notă: cifrele de uniformitate, particule și puritate din text sunt referințe tipice de inginerie; valorile reale urmează specificațiile contractului și rezultatele măsurate.


Autor: VeTek Semiconductor Technical Engineering Team (finalizat sub îndrumarea Dr. Xiao)

Pentru discuții tehnice suplimentare sau pentru evaluarea eșantionului, vă rugăm să ne contactați prin intermediul site-ului oficial.

X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta